06b双链条链轮 08b双链条怎么分段加工
-
06b,双,链条,链轮,08b,怎么,分段,加工,

- 包包品牌-满福包包网
- 2026-10-29 16:28
- 满福包包网
06b双链条链轮 08b双链条怎么分段加工 ,对于想购买包包的朋友们来说,06b双链条链轮 08b双链条怎么分段加工是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在工业传动的精密世界里,每一个齿轮的啮合、每一节链条的传动,都关乎整个系统的命运。当面对06b双链条链轮与08b双链条这类关键传动部件时,如何将它们从一块金属坯料,雕琢成严丝合缝、高效耐用的精密零件?传统的整体加工思维正面临挑战,而分段加工这一革命性工艺,正以其超凡的精度控制与效率优势,成为破解高难度加工迷局的金钥匙。本文将深入剖析这一工艺的核心奥秘,从多个维度揭示如何通过科学的“分段”策略,赋予链轮与链条前所未有的生命力和可靠性。
分段加工的战略价值与核心理念
分段加工并非简单地将工序切割,而是一种基于系统思维的精益制造哲学。对于06b双链条链轮而言,其齿形精度、节距一致性、热处理变形控制是三大核心挑战。一次性加工到位,热应力、切削力集中释放,极易导致尺寸超差或微观裂纹。分段加工的精髓在于“化整为零,分而治之”,将复杂的加工应力与热变形风险,分解到多个可控的阶段中逐步消解。
这种理念同样适用于08b双链条的链板、销轴等组件。链条的寿命往往取决于最薄弱的一环,分段加工允许对每个关键尺寸进行独立、专注的精度修正。例如,先粗加工出链板轮廓,预留余量,在消除内应力后进行半精加工,最后再进行高精度的孔系与端面精加工。每一步都为下一步创造更稳定、更精准的基准,如同搭建一座精密的大厦,每一层都确保水平,整体结构才坚不可摧。
更重要的是,分段加工与现代化智能制造流程无缝衔接。它便于设置在线检测点,实现加工质量的过程监控与数据追溯。当某个尺寸出现偏差趋势时,系统能在下一道工序前及时补偿,避免了整体报废的巨大浪费。这不仅关乎成本,更是将质量控制从“事后检验”前移至“过程预防”,从根本上提升了产品的品质基因。
工艺路线的科学分段与流程设计
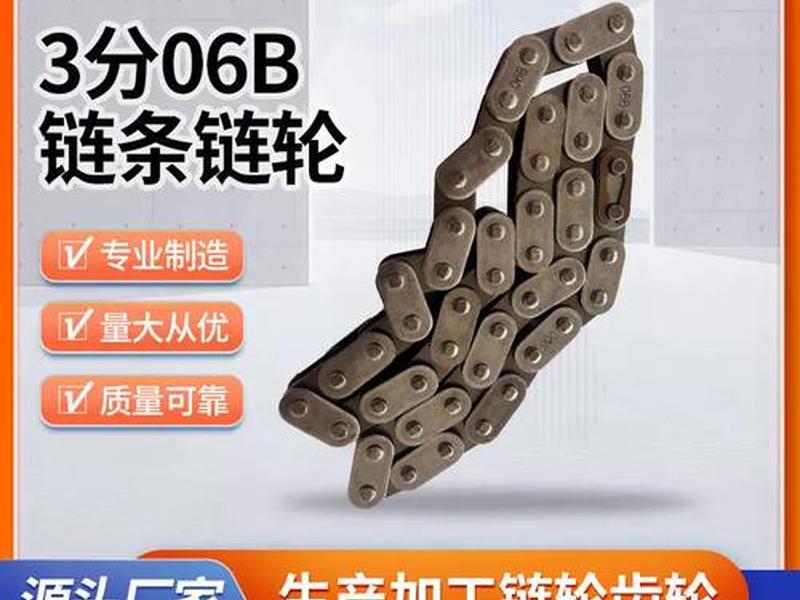
一条清晰、科学的工艺路线是分段加工成功的蓝图。对于06b双链条链轮,典型的工艺分段可遵循“粗开齿廓—消除应力—半精修形—热处理强化—最终精整”的主线。粗加工阶段,采用大进给、大切深快速去除大部分余量,重点在于效率而非精度,为后续工序打下基础。紧接着,必须安排去应力退火或振动时效处理,这是释放材料内部残余应力、防止后续加工和热处理变形的关键缓冲带。
进入半精加工阶段,目标是将齿形、节圆、孔径等关键部位加工到接近最终尺寸,仅留出少量的精加工余量。加工基准需要重新确认并统一,确保所有后续工序都基于同一精准的坐标系。对于08b双链条的链板,工艺分段则更注重“冲裁成形—去毛刺—定位孔加工—热处理—表面精饰”的流水线。冲裁后的毛刺必须彻底清除,否则会影响后续定位精度,甚至成为应力集中点,导致链条在高速运行时发生脆性断裂。
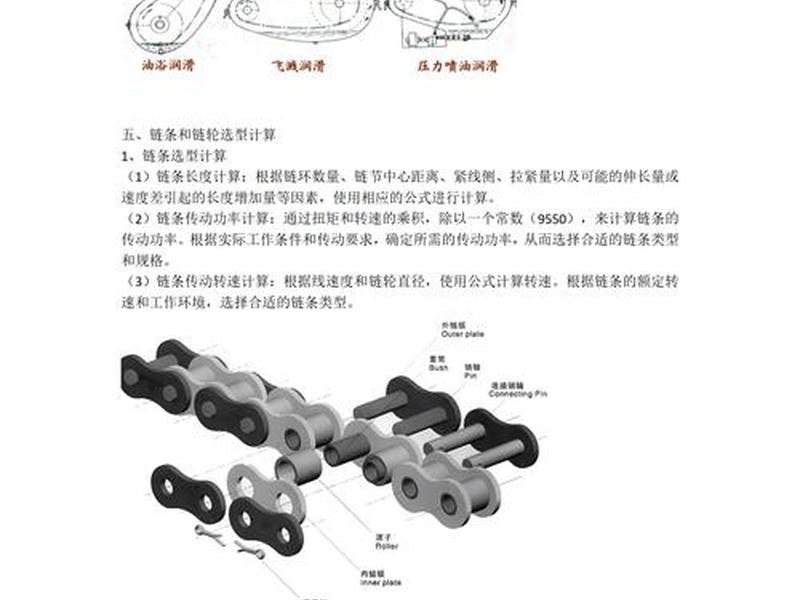
最终的精整阶段,是赋予零件灵魂的时刻。对于链轮,采用高精度数控滚齿机或插齿机完成齿形的最终成型,并可能进行齿面抛光或涂层处理,以降低摩擦噪音、提高耐磨性。对于链条组件,则通过高精度研磨或珩磨工艺,确保销轴与套筒的配合间隙达到微米级,实现平滑、无晃动的传动。每一个分段节点,都应有明确的检验标准和放行条件,形成环环相扣的质量闸门。
加工基准的建立与分段转换策略
“基准统一”是贯穿分段加工始终的金科玉律,但“统一”并非指一成不变。聪明的分段加工,懂得在不同阶段建立和转换最合适的工艺基准。在06b双链条链轮的粗加工阶段,可能以毛坯的外圆和端面作为粗基准,快速定位。进入半精加工后,则需加工出精确的中心孔或特定的工艺夹持面,将其作为后续所有工序的统一精基准,这就是一次关键的基准转换。
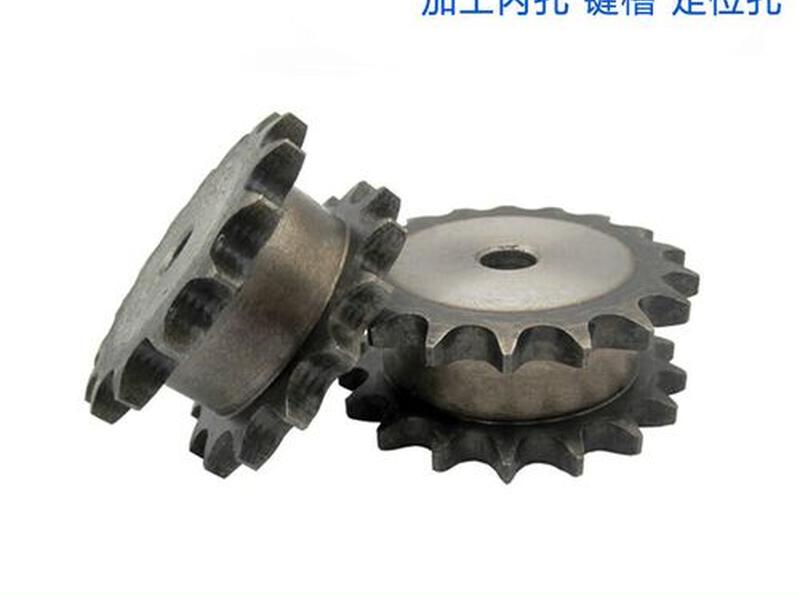
对于结构更复杂的双链条链轮,有时需要采用“基准跟随”策略。例如,先以轮毂内孔为基准加工齿部,再以已加工好的部分齿面为基准,来精加工轮毂的安装端面或键槽,确保齿部与安装部位的同轴度。这种动态的基准建立过程,要求工艺设计者具有极高的空间想象力和尺寸链计算能力,确保所有尺寸公差都能在最终的装配体中闭合。
08b双链条的加工基准管理更具挑战性,因为它涉及多个零件的装配关系。链板的基准通常是两个销轴孔,必须保证孔距精度和孔本身的圆柱度。在分段加工中,会先加工出一个孔作为基准,然后以该孔定位,通过高精度夹具加工第二个孔,从而确保节距精度。所有链板的基准孔加工必须保持绝对一致,才能在装配时实现互换性,避免因累计误差导致链条长度不均。
热处理工序在分段中的关键嵌入点
热处理是提升06b与08b链条链轮零件力学性能的核心工序,但其带来的变形也是精度最大的敌人。分段加工的伟大之处,在于为热处理安排了最合适的“座位”。通常采用“中间热处理”策略,即粗加工后、精加工前进行调质或渗碳淬火。粗加工后的去应力处理,为淬火准备了应力状态更均匀的工件,减少了开裂和畸变的风险。
淬火后,零件的硬度提高,但尺寸会发生不可预测的变化,且表面可能存在氧化脱碳层。必须在热处理后安排“磨削加工”或“硬车削”工序,以修正变形,达到最终尺寸和光洁度要求。例如,06b链轮在渗碳淬火后,齿形会轻微扭曲,必须通过数控磨齿机进行精磨,恢复完美的渐开线齿形,并保证齿向精度。这个“热处理—精加工”的配对分段,是确保零件既坚硬又精确的不二法门。
对于08b链条的销轴和套筒,表面硬化处理(如感应淬火)后,其配合表面也需要精磨,以控制精确的过盈配合量。分段加工理念要求,热处理前的尺寸必须为热处理后的精加工预留精确、均匀的余量。余量太多,增加精加工成本和时间;余量太少,可能导致局部“磨不出”,造成废品。这个余量的设计,是连接热处理段与精加工段的精密桥梁。
质量控制点的分段设置与数据反馈
分段加工创造了绝佳的过程控制机会。在每一个工艺分段结束后,都应设立明确的质量控制点(QC Station)。对于06b链轮,在粗加工后检查余量均匀性;在半精加工后,使用齿轮测量中心或三坐标测量机检测齿形、齿向的初步精度;在最终精加工后,进行全面的终检。每个控制点收集的数据,不仅是产品合格的判据,更是优化工艺参数的宝贵资源。
数据反馈是分段加工体系的神经。例如,如果在半精加工后的检测中发现齿距累积误差有系统性偏差,可以在精加工工序中,通过数控系统的误差补偿功能进行修正,实现“以测代调”的主动精度控制。对于08b链条,通过光学测量仪对链板孔距进行抽样统计过程控制(SPC),可以实时监控生产过程是否稳定,预测潜在的质量风险,并在下一批工件加工前调整设备参数。
这种基于分段的质量控制,将传统的“黑箱式”生产转变为透明的、可追溯的“白箱”过程。每一件合格的06b链轮或08b链条,都拥有一份完整的“加工履历”,记录了它在各分段的尺寸数据、设备状态、操作人员等信息。这不仅提升了客户信心,更为后续产品的设计改进和工艺优化提供了坚实的数据基石。
面向效率与柔性的生产分段组织
分段加工不仅是技术问题,也是生产管理问题。合理的分段有助于实现流水线化生产,提高设备利用率和整体效率。可以将加工过程分为“粗加工单元”、“热处理单元”、“精加工单元”和“检测单元”。每个单元专注于一类工艺,设备配置和人员技能更具专业性,从而提升该环节的加工质量和效率。
这种组织形式还带来了巨大的生产柔性。当需要生产不同规格的06b或08b链轮链条时,只需在相应的“单元”内调整工艺参数或更换夹具,而无需调整整条生产线。特别是在多品种、小批量的市场需求下,分段单元化生产模式能快速响应订单变化,缩短交货周期。它也有利于实现自动化上下料和物流输送,为构建数字化车间、智能工厂奠定基础。
最终,分段加工的艺术,在于在“分”与“合”之间找到最佳平衡点。分,是为了更专注、更精准地攻克每一个技术难点;合,则是通过严谨的工艺路线和基准系统,将所有分段无缝衔接,凝聚成一个性能卓越的整体。当一枚光亮精密、齿牙锋利的06b双链条链轮,与一节节坚固顺滑的08b双链条完美啮合,无声地传递着巨大扭矩时,那便是对分段加工这一现代制造智慧,最有力、最动人的证明。它让冰冷的金属拥有了灵魂,让精密的传动成为了工业律动中,最可靠的心跳。
以上是关于06b双链条链轮 08b双链条怎么分段加工的介绍,希望对想购买包包的朋友们有所帮助。
本文标题:06b双链条链轮 08b双链条怎么分段加工;本文链接:https://www.all51.com/pp/320436.html。
猜你喜欢
- 颜值高的双肩包 颜值高的双肩包品牌 2026-10-29
- 途明女士双肩包、途明女士双肩包哪款好看 2026-10-29
- 适合学生的双肩包好看不贵;适合学生的双肩包好看不贵的品牌 2026-10-29
- 适合大学生背的双肩包品牌,适合大学生背的双肩包品牌推荐 2026-10-28
- 适合大学生背的双肩包包品牌,适合大学生背的双肩包包品牌有哪些 2026-10-28
- 适合大学生的双肩包女 - 适合大学生的双肩包女生 2026-10-28
- 运动双肩包品牌十大排名(运动双肩包品牌十大排名男士推荐) 2026-10-28
- 轻奢品牌的女士双肩包,轻奢品牌的女士双肩包图片 2026-10-28
- 轻奢双肩包品牌有哪些、轻奢双肩包品牌有哪些牌子 2026-10-28
- 轻奢双肩包品牌十大排名、轻奢双肩包品牌十大排名榜 2026-10-28