包不锈钢软,软包不锈钢条安装方法
-
包,不锈钢,软,,,软包,条,安装,方法,

- 包包品牌-满福包包网
- 2026-11-08 17:53
- 满福包包网
包不锈钢软,软包不锈钢条安装方法 ,对于想购买包包的朋友们来说,包不锈钢软,软包不锈钢条安装方法是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在当代家居与商业空间的华丽舞台上,一种兼具工业美学与极致防护的材料正悄然成为主角——不锈钢软与软包不锈钢条。它们宛如为冰冷坚硬的立柱、墙角、台面披上了一层温润而坚固的“金属外衣”,将实用主义的防护与视觉艺术的格调完美融合。你是否曾好奇,那些线条流畅、光泽迷人的不锈钢包边是如何严丝合缝地附着于各种复杂结构之上?其背后,是一套严谨而充满巧思的安装工艺。本文将带你深入探秘,从工具准备到收口美化,手把手拆解这套令空间焕然一新的“装甲”安装全流程,无论是DIY爱好者还是专业施工者,都能从中找到通往精通的密钥。
一、 万全准备:奠定成功的基石
安装的成败,在动工之前就已决定大半。为不锈钢软和软包条施工,绝非简单的粘贴与固定,它是一场对精度、材料和环境都有严苛要求的精密作业。
首要任务是工具与材料的精准备齐。核心工具包括:高精度激光测距仪或卷尺、用于切割的角磨机配专用不锈钢切割片、能实现无缝焊接的氩弧焊机、打磨抛光用的角磨机与百叶轮、以及用于最终固定的强力结构胶枪。材料方面,除了根据设计尺寸定制的不锈钢软(通常为0.8-1.2mm厚度的304或316材质)和配套的软包不锈钢条(有U型、L型、圆弧型等多种截面),还需准备足量的专用金属结构胶、焊丝、以及保护膜。忽略任何一环,都可能导致安装中断或效果瑕疵。
基面处理是隐形的主角。无论基材是木材、石膏板还是混凝土,其表面必须达到“坚、平、净、干”四字标准。坚固无松动,平整度误差需控制在2mm/2m以内,彻底清除油污、灰尘与脱模剂,并保证完全干燥。任何基面的缺陷都会透过光滑的不锈钢表面被放大,必要的修补、找平与打磨步骤绝不能省略。这一步的耐心,直接决定了最终效果的“高级感”。
是精细的测量与放样。利用激光水平仪弹出精准的基准线,根据设计图纸在现场进行1:1的实地放样,尤其注意转角、接缝、门窗洞口等复杂节点的位置。对不锈钢板进行预排版,编号标记,思考最佳的拼接顺序与方式。这个阶段如同绘制施工蓝图,最大程度地避免材料浪费和现场修改,让后续安装行云流水。
二、 精准裁切:塑造材料的初始形态
当准备工作就绪,第一道真正的工艺关卡便是裁切。不锈钢的裁切,追求的是毫厘之间的精准与边缘的完美无瑕。
精密测量与画线是裁切的生命线。必须使用不易脱色的划线笔,沿着放样好的尺寸在保护膜上进行精确标记。对于需要弯折的部件,务必算准折弯系数,预留出足够的材料延展量。画线时,建议采用“复尺”法,即一人测量,另一人复核,确保万无一失。一个微小的划线误差,可能导致整个部件无法使用。
选择正确的切割方式至关重要。对于直线长边切割,使用导轨配合角磨机可以获得笔直光滑的切边。对于复杂的异形或曲线切割,则可能需要用到等离子切割机或激光切割(后者精度最高,但通常需工厂预制)。在切割过程中,必须全程佩戴护目镜和手套,并确保材料固定稳固,防止抖动导致切口不平或产生毛刺。速度要均匀,避免局部过热引起材料变色。
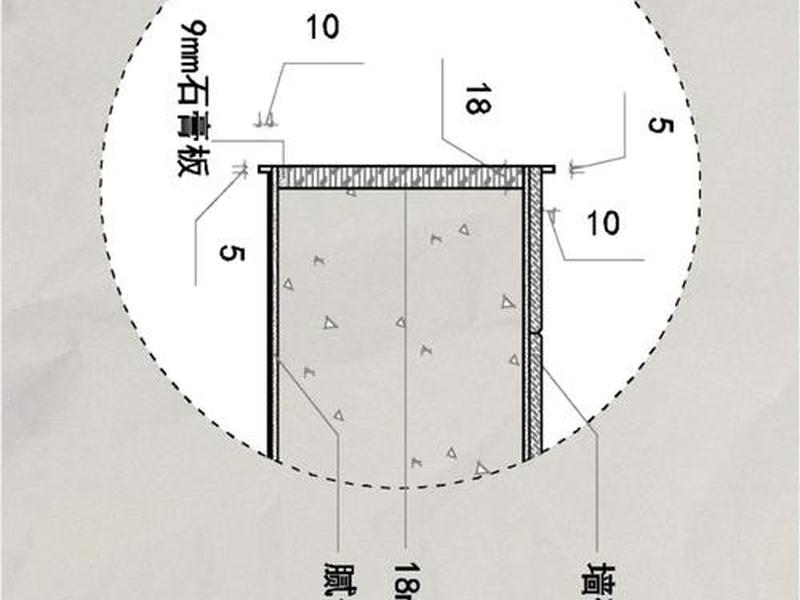
切割后的处理决定第一印象。刚切割完的边缘通常锋利且带有毛刺,必须立即处理。使用角磨机搭配百叶轮或专用砂带机,对切割边缘进行细致的打磨,直至触感光滑平顺。这一步不仅是为了安全,更是为了后续焊接或胶粘时获得更大的接触面积和强度。打磨后,应用酒精或专用清洁剂擦拭切口,去除金属屑和油污,为下一工序做好准备。
三、 稳固安装:核心工艺的呈现
这是将平面材料转化为立体包覆的关键步骤,核心在于“固”与“准”,根据不同的基层和造型,灵活运用粘接与机械固定组合拳。
胶粘剂固定法是主流且高效的选择。选用专为金属与多种基材设计的高强度结构胶(如改性硅烷聚醚胶或环氧树脂胶)。打胶时,采用“条状”或“点状”布胶法,确保胶条连续、饱满,无断点。将不锈钢板对准位置后,一次性粘贴到位,并用橡胶锤轻轻敲击或使用临时夹具加压,挤出多余空气,确保胶层均匀密实。在胶粘剂完全固化前(通常24-72小时),需用美纹纸胶带或支撑物进行临时固定,防止板材位移或脱落。
对于重型或悬空部件,必须辅以机械固定。在胶粘的基础上,可以在隐蔽位置(如顶部、底部或接缝处)使用不锈钢拉铆钉或螺丝进行加固。打孔前需精准定位,并使用钻头缓慢钻孔,防止不锈钢表面崩裂。安装后,钉头或螺丝头应与板面平齐,或使用同色焊丝进行补焊打磨,实现“隐形”固定。这种“胶固+械固”的双重保障,能应对热胀冷缩和长期振动,确保万无一失。
复杂节点的处理彰显工匠水准。阳角、阴角、弧形转角是最考验技术的部位。阳角通常采用45度对角拼接后焊接打磨,追求无缝一体的锐利感;阴角则可使用专用阴角型材收口,或对板材进行折弯处理。弧形转角需要将板材送至工厂进行专业滚弧加工,现场安装时需特别留意弧度的吻合度。每一个节点的完美处理,都是空间质感飞跃的基石。
四、 无缝焊接:成就一体的魔法
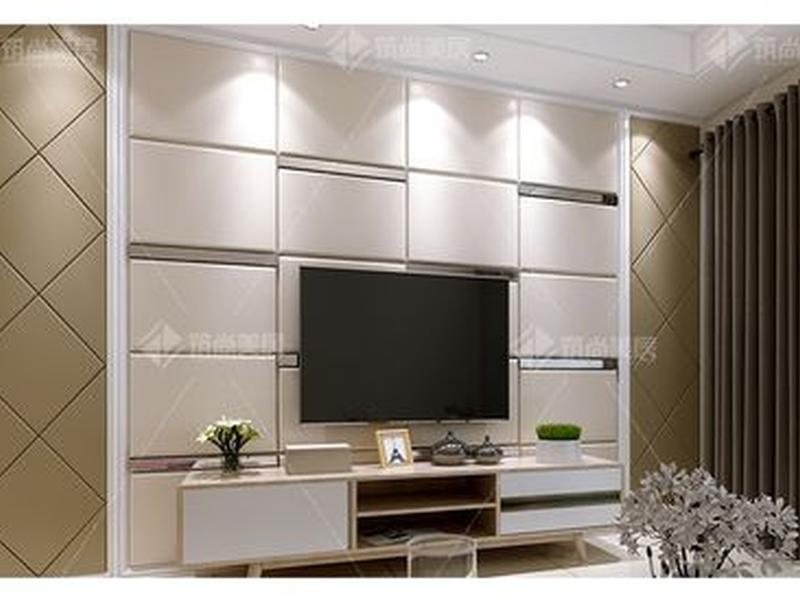
当两块不锈钢板需要拼接时,焊接是实现“天衣无缝”视觉效果的王牌技术,尤其适用于对美观度要求极高的场所。
氩弧焊(TIG焊)是当之无愧的首选。它利用惰性气体(氩气)保护焊区,热量集中,变形小,焊缝纯净美观。焊接前,必须彻底清洁焊口两侧,去除所有胶渍、油污和氧化物。根据板厚选择合适的钨极直径、焊丝材质和电流参数。焊接时,焊枪应保持稳定,采用小幅摆动的走枪方式,确保焊缝熔透均匀,同时严格控制热输入量,防止板材背面过热变色或变形。
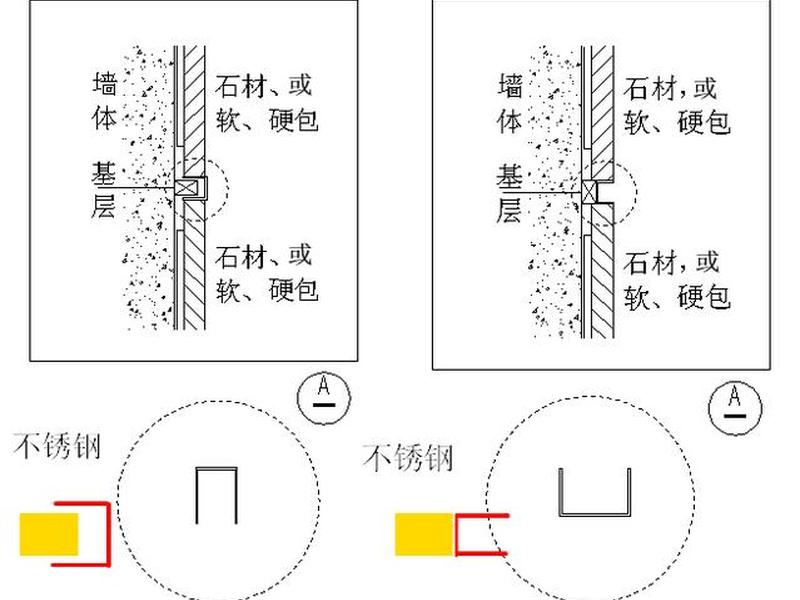
焊接后的处理是化腐朽为神奇的一步。焊缝冷却后,会明显凸起于板面且颜色暗淡。这时需要使用角磨机将焊缝余高磨至与母材平齐,这个过程需要极高的耐心和手感,防止磨穿或磨出凹坑。初步磨平后,换用粒度逐渐变细的百叶轮(如从80目到600目)进行多次打磨,直至焊缝区域的纹理和光泽度与周围母材完全一致,肉眼难以分辨。
追求极致的“镜面”或“拉丝”纹理还原。如果原板面是镜面效果,在焊缝区域打磨至平整后,还需使用羊毛轮搭配抛光膏进行逐级抛光,恢复其镜面光泽。若是拉丝面,则需使用专业的拉丝布或拉丝轮,沿着原有拉丝方向进行一致性处理。纹理的完美还原,是检验焊接工艺是否顶尖的最终标准,它让拼接痕迹彻底消失于无形。
五、 精细抛光:唤醒金属的灵魂
抛光是不锈钢安装的“美容”阶段,旨在消除所有施工痕迹,唤醒材料本身的光泽与质感,赋予其最终的生命力。
首先进行全面的基础打磨。安装与焊接过程中难免产生细微划痕、胶迹或焊接色斑。使用中细粒度的百叶轮(如180-240目)对整个安装表面进行系统性、同一方向的轻磨,去除这些表面缺陷。注意打磨力度要均匀,避免产生新的深浅不一的磨痕。对于保护膜残留的胶印,可使用专用的除胶剂配合软布擦拭,切勿用硬物刮擦。
根据表面要求选择抛光路径。对于常见的拉丝面,需使用专用的拉丝机或手工拉丝布,严格沿着一个方向(通常是竖向或横向)匀速、平稳地操作,确保拉丝纹理连续、均匀、细腻。一次完成,避免反复或交叉拉丝。对于镜面(8K)效果,则是一个更为繁琐的过程:需要从粗到细(如从320目到3000目以上)使用不同粒度的砂纸或研磨片逐级打磨,每更换一次粒度,打磨方向应与上一次呈90度交叉,以彻底消除上一级的磨痕。最后使用抛光膏和羊毛轮进行高速抛光,直至呈现清晰映人的镜面效果。
最终清洁与保护是点睛之笔。抛光完成后,用干净的软布和中性清洁剂彻底清洗表面,去除所有抛光膏残留和金属粉尘。然后,立即为这身华丽的“金属外衣”贴上崭新的保护膜。这层保护膜将在后续的装修工程中守护表面免受划伤和污染,直至项目全部竣工、交付使用前的那一刻才被撕去,让不锈钢以最璀璨夺目的姿态亮相。
六、 验收维护:确保永恒的璀璨
安装的结束,并非工程的终点。严谨的验收与科学的维护计划,是保障不锈钢饰面历久弥新的关键。
建立多维度的验收标准体系。视觉上,在自然光和多角度灯光下检查,确保整体平整无凹凸,色泽均匀,纹理连贯,无可见胶缝、焊痕和划伤。触感上,用手抚摸表面,应光滑平顺,接缝处无高低落差。精度上,使用靠尺和塞尺检查平整度,垂直度与水平度需符合高级装修标准(通常误差≤1.5mm/2m)。还需检查所有收口是否严密,与门窗、灯具等接口处是否处理得当。
制定科学的日常清洁规程。不锈钢并非永不锈蚀,错误的清洁方式是最大的敌人。日常清洁应使用柔软的棉布或海绵,配合中性肥皂水或专用不锈钢清洁剂擦拭,随后立即用清水冲洗并用干布擦干,防止水渍形成。绝对禁止使用钢丝球、酸碱性强烈的清洁剂(如去污粉、漂白水)或粗糙的刷子,这些都会破坏其表面的钝化膜,导致锈蚀或失去光泽。
预见性的维护与损伤修复。即使有保护膜,在长期使用中,硬物撞击或极端化学品仍可能造成损伤。对于细微划痕,可使用专用的不锈钢抛光蜡或细目拉丝布进行局部修复。对于较深的损伤或锈点,则可能需要联系专业人员进行局部重新打磨抛光甚至更换面板。定期(如每年一次)进行专业保养,能有效延长其美观使用寿命,让它始终如初见般闪耀。
以上是关于包不锈钢软,软包不锈钢条安装方法的介绍,希望对想购买包包的朋友们有所帮助。
本文标题:包不锈钢软,软包不锈钢条安装方法;本文链接:https://www.all51.com/pp/331241.html。
猜你喜欢
- 包世界十大品牌 世界十大品牌包包有哪些 2026-11-08
- 包不同的扮演者(包不同扮演者胡军版) 2026-11-08
- 包不同是什么官(包不同还有包不什么) 2026-11-08
- 包不同品牌(不同品牌的包一模一样) 2026-11-08
- 包不同logo - 包不同来了第178集 2026-11-08
- 包上面的印花怎么去掉;包上面的印花怎么去掉啊 2026-11-08
- 包上面有gd的字母是什么牌子的(包上面有gd的字母是什么牌子的衣服) 2026-11-08
- 包上面gd是什么牌子;包上面gd是什么牌子的 2026-11-08
- 包上都是小熊什么牌子 包上都是小熊什么牌子的 2026-11-08
- 包上都是图案的品牌,包上都是图案的品牌有哪些 2026-11-08