单包机是什么 单包机中封粘不上是什么原因
-
单包机,(,单,包机,),是什么,单包,机中,封粘,

- 包包品牌-满福包包网
- 2026-11-16 05:35
- 满福包包网
单包机是什么 单包机中封粘不上是什么原因 ,对于想购买包包的朋友们来说,单包机是什么 单包机中封粘不上是什么原因是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在自动化包装的精密世界里,一台看似简单的机器正悄无声息地改变着生产线。它就是单包机——一个你可能既熟悉又陌生的名字。它像一位沉默的魔术师,将散落的物料精确地封装入一个个独立的包装袋中,赋予产品独立、洁净、便携的生命。在这流畅的自动化之舞中,一个幽灵般的故障——“中封粘不上”——却时常浮现,它能让整条生产线骤然停顿,让效率化为乌有,让管理者焦头烂额。这背后究竟是怎样的原理在支撑,又是哪些细微的魔鬼在作祟?本文将为你揭开单包机的神秘面纱,并深入剖析“中封粘不上”这一顽疾的根源,带你从原理到实践,从现象到本质,彻底理解并征服这一包装领域的核心挑战。
单包机:自动化包装的精密核心
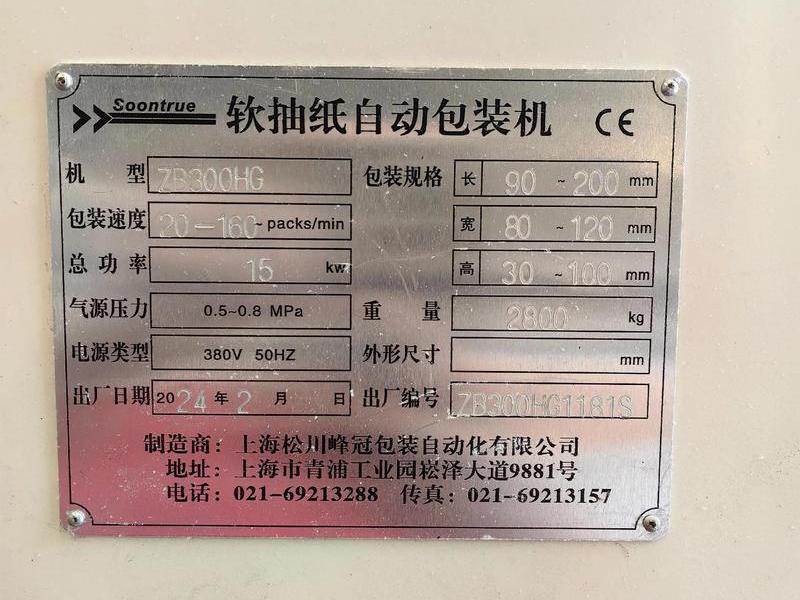
单包机,全称单片式自动包装机,是现代工业生产中用于完成物料计量、制袋、填充、封口、切断等一系列包装工序的自动化设备。它的核心工作流程如同一场精心编排的芭蕾:卷状包装薄膜被牵引展开,经过成型器塑造为管状,物料从上方精确落入,随后在纵向(中封)和横向(端封)两个方向进行热封合,最终切割成独立的包装袋。
其“单包”特性,意味着它专门为生产独立小包装而设计,广泛应用于食品、药品、日化、五金配件等众多行业。从一包茶叶、一袋坚果,到一剂药粉、一枚螺丝,背后都可能有一台单包机在高效运作。它不仅是效率的代名词,更是产品卫生、保质和品牌形象的第一道物理防线。理解单包机,就是理解现代消费品标准化、精致化生产的底层逻辑。
而“中封”,正是这场芭蕾中承上启下的关键舞步。它指的是包装膜在成型为管状后,其重叠部分在机器运行方向(纵向)上的密封。这道封口是包装袋的“脊柱”,负责保证袋体的密封完整性,防止内容物从侧面泄漏。一旦“中封粘不上”,就如同建筑的承重墙出现裂缝,整个包装结构便岌岌可危,直接导致产品报废、物料污染和生产中断。
热封系统失效:温度的隐秘背叛
“中封粘不上”的首要疑犯,往往是直接执行密封任务的热封系统。这个系统主要由加热元件(如加热块、热封条)、温控器和压力机构组成。任何一环的失常,都可能导致粘合失败。
温度是热封的灵魂。温度过低,包装膜内层的热封材料(如聚乙烯PE、聚丙烯CPP)无法达到熔融状态,分子间无法相互渗透交融,自然无法形成牢固的密封。这可能是温控器设定错误、显示失真,或是加热元件因老化、积碳导致热效率下降所致。反之,温度过高同样危险,它可能导致薄膜被烫穿、烧焦,热封层过度熔化后被挤压流失,反而削弱了密封强度,甚至造成薄膜粘连在封刀上,引发后续问题。
压力是促成融合的“催化剂”。压力不足,即使温度适宜,两层薄膜也无法充分接触、熔合,导致封合线虚焊、有气泡或呈锯齿状,密封性极差。这通常源于压力调节机构的松动、气缸故障或机械磨损。而压力过大则可能压薄甚至压破薄膜,同样破坏密封。热封刀(棒)的平整度至关重要。如果刀面磨损、变形或有异物附着,会导致压力分布不均,局部区域无法有效封合,形成泄漏点。
时间的把控同样精妙。热封需要一定的“ dwell time ”(停留时间),让热量充分传导并使薄膜熔合。在机器高速运行下,若封合时间过短,热量来不及完成传递过程,封口自然不牢。这往往与机器速度设定与热封周期不匹配有关。
包装材料之殇:薄膜的无声抗议
单包机与包装薄膜是一对必须完美共舞的伙伴。当“中封粘不上”时,包装材料本身常常是“受害者”兼“共犯”。材料的选择与状态,直接决定了封合的命运。
最核心的问题是薄膜的热封层材质与性能。不同材质的薄膜(如OPP/PE, PET/PE, NY/PE等)有其特定的热封温度和窗口。如果使用了热封性能差、热封温度范围过窄的薄膜,或者薄膜的热封层厚度不均、配方有缺陷,就会对封合条件极为苛刻,极易出现封不牢或封过头的情况。例如,某些为了追求高透明度或高强度而添加了过多助剂的薄膜,其热封性能可能大打折扣。
薄膜的储存与使用环境是隐形杀手。包装膜若长期存放在高温、高湿或阳光直射的环境中,其热封层可能发生老化、氧化,导致热封性能永久性下降。薄膜表面沾染了灰尘、油污、水分或脱模剂等污染物,会成为一层隔离屏障,严重阻碍热封层的直接熔合。薄膜的静电问题也不容小觑,静电会吸附更多灰尘,并可能影响薄膜在成型器上的平整走膜,间接导致封合不良。
薄膜的物理规格必须与机器匹配。薄膜的厚度、宽度、摩擦系数以及卷芯的平整度,都会影响其在成型器上的成型效果和走膜张力。如果薄膜过紧或过松,导致中封搭接部位错位、起皱,那么无论热封系统多么完美,都无法形成一条笔直、紧密的封合线。
机械结构与调试偏差:精密的失之毫厘
单包机是机械精度的典范,任何一个部件的微小偏差或磨损,都可能在“中封”环节被放大为致命的缺陷。
成型器是这个环节的“造型师”。它的形状、光洁度和安装位置,直接决定了薄膜能否完美卷曲成管状,并使中封搭边准确、平整地重叠在一起。如果成型器有磨损、变形,或者安装角度、高度不正确,就会导致薄膜跑偏、搭边宽度不一致(一边过多一边过少)或产生皱褶,这些不平整的搭接面根本无法实现均匀可靠的热封。
导膜和纠偏系统是保证薄膜平稳运行的“导航员”。如果导膜辊不平行、有跳动,或纠偏装置失灵,薄膜在行进中就会蛇行、抖动,使中封位置不断变化,热封刀无法准确、持续地压在预设的封合线上,造成断续性的封合不良。
中封器的安装与对位是最后一道机械关卡。热封刀(或热封轮)必须严格对齐,且与薄膜运行轨迹保持完美的平行和压力均匀。如果安装底座松动、轴承磨损,或者调试时未对准,就会出现单边压力大、单边压力小甚至完全压空的情况。在高速运行中,微米级的偏差就足以导致封合失败。
环境与工艺参数:被忽视的变量
生产环境与整体工艺参数,如同包装车间的“气候”,无形中影响着封合的质量。
环境温湿度是基础变量。车间温度过低,可能导致热封刀在接触薄膜的瞬间散失过多热量,使实际作用温度低于设定值。湿度过高,则容易在薄膜表面凝结水汽,不仅污染封合面,水汽受热蒸发还可能形成气泡,破坏封合完整性。空气中的粉尘浓度过高,也会持续污染薄膜和热封部件。
机器运行速度是关键的工艺参数。速度与热封温度、压力、时间必须协同优化。盲目提高机速以追求产量,而未能相应调整热封参数(如提高温度、确保足够的封合时间),是导致中封不牢的常见人为原因。拉膜牵引力与热封工位的同步性也必须精确,否则会造成封合区域的薄膜张力异常,影响封合。
冷却环节也扮演着重要角色。热封完成后,封合线需要在适当的压力下冷却定型,才能获得最大强度。如果冷却不足或压力过早撤除,尚未固化的封合处可能被拉扯开,形成“假封”(看似封上,实则很脆易开)。
系统维护与日常点检:防患于未然
许多“中封粘不上”的问题,并非突发性故障,而是长期缺乏系统维护和日常点检所积累的恶果。
定期清洁保养是生命线。热封刀(棒)表面必须保持绝对清洁,无碳化膜屑、胶渍或氧化层。这些残留物会形成隔热层,影响热传导,并可能污染薄膜。成型器、导辊等所有与薄膜接触的部位,都应定期清洁,防止积尘和油污转移至薄膜封合面。
预防性更换易损件至关重要。加热元件、热电偶、压力缓冲垫、轴承、密封条等都属于易损件,有其使用寿命。不能等到完全失效才更换,应依据设备使用手册和实际经验,建立定期更换计划。例如,老化的加热元件会导致加热不均、升温慢;失准的热电偶会传递错误温度信号。
建立并执行标准的开机点检和运行中巡查制度。开机前检查各部件是否紧固、位置是否正确、温度是否达到设定值。运行中定时抽检中封质量,用手轻轻撕扯或使用专业密封测试仪检测。记录日常参数和异常情况,这不仅能快速排查故障,更能通过数据趋势预测潜在问题,实现预测性维护。
驾驭精密,始于理解
单包机,这台将无序物料转化为规整商品的精密仪器,其核心魅力与最大挑战,都凝聚在“中封”这一道细细的密封线上。“中封粘不上”绝非一个孤立的故障点,它是一个系统性的警报,是热封系统、包装材料、机械结构、环境工艺以及维护管理这五大维度协同作用失衡后的集中体现。
征服这一挑战,需要从理解开始——理解热量如何在金属与薄膜间传递,理解分子如何在熔融状态下交融,理解机械精度如何转化为封合压力,理解一卷薄膜所承载的材料科学与环境历史。它要求操作者与维护者不仅是执行命令的工人,更是洞察过程的工程师,是呵护精密设备的医生。
在自动化与智能化的浪潮下,对单包机及其封合原理的深度掌握,意味着更高的生产效率、更低的废品率、更稳定的产品品质和更强的市场竞争力。每一次成功的封合,都是技术、材料与人类细心呵护的共同胜利。而当封合出现问题时,它也提供了一个绝佳的诊断窗口,引导我们深入生产系统的腹地,去发现并巩固那些可能被忽视的薄弱环节。读懂单包机,破解封粘之谜,便是掌握了开启高效、可靠包装生产的一把关键钥匙。
以上是关于单包机是什么 单包机中封粘不上是什么原因的介绍,希望对想购买包包的朋友们有所帮助。
本文标题:单包机是什么 单包机中封粘不上是什么原因;本文链接:https://www.all51.com/pp/339284.html。
猜你喜欢
- 单包镜头与拆机镜头区别;单包镜头与拆机镜头区别大吗 2026-11-16
- 单包品牌推荐、单肩包奢侈品牌推荐 2026-11-16
- 单包包女款爆款(女士单肩包最新款) 2026-11-16
- 单包包品牌(单肩包包品牌) 2026-11-16
- 单兵装备包 - 单兵装备包括什么 2026-11-16
- 单一麦芽威士忌品牌、单一麦芽威士忌品牌排行前十 2026-11-16
- 单一麦芽威士忌十大品牌、单一麦芽威士忌十大品牌没有格兰莫雷 2026-11-16
- 半毛品牌包包图片大全(半毛品牌包包图片大全集) 2026-11-16
- 半拉链包包(包的拉链拉到一半会裂开怎么办) 2026-11-16
- 半定型包包(半定型包和定型包哪个好) 2026-11-16