单链条和双链条输送,单链条和双链条输送的优缺点
-
单链条,(,单,链条,),和,双,输送,,,的,优缺点,

- 包包品牌-满福包包网
- 2026-11-16 09:12
- 满福包包网
单链条和双链条输送,单链条和双链条输送的优缺点 ,对于想购买包包的朋友们来说,单链条和双链条输送,单链条和双链条输送的优缺点是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在工业输送的宏大乐章中,链条如同跳动的脉搏,承载着物料流转的使命。单链条输送与双链条输送,这两大技术流派,绝非简单的数量增减,而是代表了两种截然不同的设计哲学与应用策略。它们在不同的场景下,分别扮演着“敏捷的独行侠”与“稳健的双子星”角色,其优缺点交织成一幅复杂的工业图景。选择哪一种,往往意味着在效率、成本、可靠性与维护之间做出微妙的权衡,甚至可能决定一条生产线的生死存亡。本文将深入剖析单双链条输送的核心差异,揭示其背后的优劣逻辑,为您在关键决策时提供一幅清晰的导航图。
结构设计与承载能力
单链条输送系统的结构相对简洁明了。它通常由一条封闭循环的链条、驱动链轮、张紧装置以及承载托辊或板条构成。这种设计使得其在空间布局上极为灵活,尤其适合在狭窄或复杂的路径中穿行。由于其受力集中于单一线性路径,对于重量均匀、负载适中的物料,单链条能够提供稳定可靠的输送。
单链条的“孤独”也意味着其承载能力存在理论上的天花板。当物料重量过大或分布不均时,单链条可能发生侧向偏移、跳动甚至断裂风险。链条本身的抗拉强度和张紧系统的调节范围,共同框定了其承载极限。在重型工业领域,这常常成为一个不可忽视的短板。
双链条输送则构建了一个平行的力学世界。两条链条同步运行,通过横梁或平板刚性连接,共同分担负载。这种结构本质上将输送面从一个“线”或“窄带”拓展为一个稳固的“平台”。其承载能力并非简单的1+1=2,由于载荷被分散,每条链条的实际受力情况得到改善,整体抗扭和抗侧翻能力显著增强,特别适用于输送大型、重型或形状不规则的工件,如汽车车身、大型模具或重型建材。
运行稳定性与同步精度
运行稳定性是输送线的生命线。单链条系统的稳定性很大程度上依赖于链条制造精度、张紧力的一致性以及导轨(如有)的约束。在理想状态下,它能平稳运行。但单一链条如同独木桥,任何环节的磨损、节距误差或一个链节的轻微损伤,都可能引发振动、噪音的放大效应,甚至导致输送物料的跑偏。其稳定性是“单点脆弱”的。
双链条输送将稳定性提升到了系统层级。双链同步驱动,如同两人的默契抬轿,能有效抵消单侧可能出现的运行不同步倾向。先进的驱动系统(如共用电机配精密齿轮箱或电子同步控制)确保了两条链条在速度与相位上的高度一致。这种设计极大地抑制了跑偏和蛇行现象,即使在高速或重载工况下,也能保持输送平台的平稳如镜,对于精密装配或喷涂线等对稳定性要求极高的场景近乎是必选项。
但双链条的稳定性并非毫无代价。它对同步精度要求极为苛刻。一旦同步失效,例如因磨损差异导致一链快一链慢,产生的内部应力会急剧增大,不仅加速磨损,更可能造成设备卡死或结构损坏。其维护和调试的复杂度远高于单链系统。
购置与维护成本分析
从初次投入看,单链条输送的成本优势是压倒性的。它所需的链条、链轮、驱动装置及控制系统数量更少,结构简单意味着更低的材料与加工成本。对于预算有限、或对输送能力要求不高的项目,单链条方案往往能以最小的投资撬动基本功能,实现快速部署和投产,投资回报周期短。
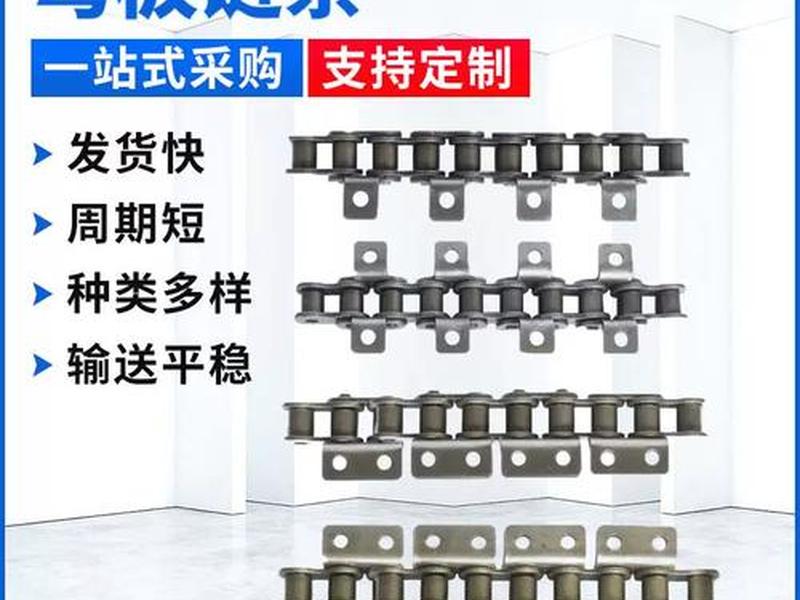
双链条输送则是“重资产”投入的代表。其成本构成翻倍:两条链条、两套(或更复杂的同步)驱动系统、更多的支撑轴承与连接构件。这直接导致了设备购置成本的大幅攀升。为实现高精度同步而可能采用的伺服系统、编码器及控制软件,进一步推高了技术成本门槛。它是一项着眼于长期稳定生产和处理高价值物料的战略性投资。
维护成本谱系则呈现有趣的交叉。单链条系统维护简单,点检直观,更换零部件成本低。但其相对较高的故障率(尤其是在逼近承载极限时)可能导致更多的非计划停机,产生间接损失。双链条系统日常维护点更多,润滑、同步检查要求更严格,人工与耗材成本高。其卓越的稳定性往往能换来更长的无故障运行时间和更低的事故性停机概率,从全生命周期总成本(TCO)角度考量,在关键生产环节可能更具经济性。
适用场景与灵活性对比
单链条输送如同工业领域的“轻骑兵”,在特定场景下展现出无可替代的灵活性。它广泛应用于轻工、食品、包装、仓储物流等行业的箱体、袋装物料输送,以及作为装配线的基板输送。在需要频繁改变线路布局、升级改造或空间受限的旧厂房中,其结构简单的优势得以充分发挥,安装与调整都更为便捷。
双链条输送则是“重装步兵”,牢牢占据着重型、精密和高速应用的高地。汽车制造的白车身输送、大型发动机装配线、重型机械加工线、玻璃及板材输送等,是其传统优势领域。在这些场景中,输送平台的刚性、平稳性以及高承载能力是刚需,双链条系统几乎是唯一可靠的解决方案。其系统庞大、惯性大,改变输送节奏或路径的灵活性较低,转型成本高。
能耗与传动效率差异
在能源日益珍贵的今天,输送系统的能效比备受关注。单链条输送系统由于运动部件质量相对较小,传动路径直接,在轻中载工况下启动和运行阻力小,通常表现出较高的传动效率和较低的持续运行能耗。其驱动电机功率可以选配得更为精准,避免“大马拉小车”的浪费现象。
双链条输送系统需要驱动两套链条及其承载的巨大质量,其启动扭矩和运行惯性显著增加。这意味着需要配置更大功率的驱动电机,基础能耗更高。摩擦副的增加(两套链条与链轮的啮合)也带来了更多的机械损耗。虽然双链分担负载可能降低单链的应力从而略微提升其个体效率,但系统总能耗在大多数可比工况下仍高于单链系统。
效率评估需结合产出。在重载场合,若用单链条系统可能需要降速或增加系统数量才能完成任务,此时双链条系统集中输送所带来的整体能效可能反而更优。其平稳运行减少了启停和调整的频率,从过程控制上节约了动态能耗。
技术发展趋势与选型建议
当前,输送技术正朝着智能化、模块化与高性能化演进。对于单链条输送,技术革新侧重于材料升级(如高强度耐磨工程塑料链板)、轻量化设计以进一步提升速度与能效,以及集成简单的传感器实现预测性维护。它正变得更强、更轻、更智能。
双链条输送的技术前沿则聚焦于同步控制精度的极限提升(如采用直驱电机与全闭环反馈)、状态实时监控系统(监测每条链条的张力、伸长率)以及新型耐磨减摩材料涂层的应用,以延长在严苛工况下的使用寿命。其智能化更多体现在系统健康管理与预防性维护上。
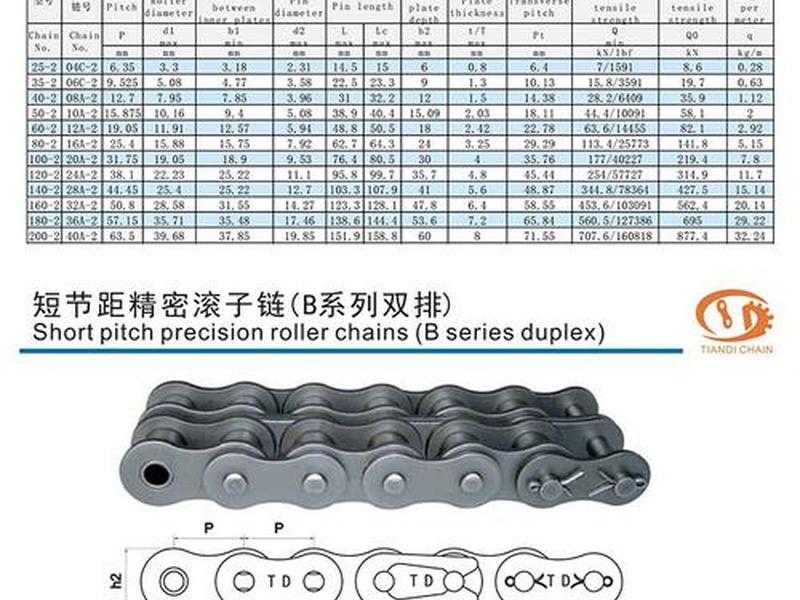
面对选型,决策者应进行系统化权衡:首先明确核心需求——是成本敏感还是性能至上?输送物料的特性(重量、尺寸、形态)是决定性因素。其次评估生产节拍与稳定性要求,精密装配不容有失。再次核算全生命周期成本,而非仅仅关注初期投资。最后考量未来柔性,生产线是否需要为产品换型预留调整空间?在轻载、常变、成本优先的场景,单链条是务实之选;在重载、高速、稳定第一的战场,双链条则是可靠基石。
以上是关于单链条和双链条输送,单链条和双链条输送的优缺点的介绍,希望对想购买包包的朋友们有所帮助。
本文标题:单链条和双链条输送,单链条和双链条输送的优缺点;本文链接:https://www.all51.com/pp/339435.html。
猜你喜欢
- 单鞋包脚,单鞋包脚线车多宽 2026-11-16
- 单背包包大牌推荐 - 单肩包奢侈品牌推荐 2026-11-16
- 单肩背包品牌大全(单肩背包品牌大全男) 2026-11-16
- 单肩皮包品牌 单肩皮包品牌有哪些 2026-11-16
- 单肩水桶包小众高级感 - 手工编织单肩水桶包 2026-11-16
- 单肩斜挎胸包,单肩斜挎胸包女 2026-11-16
- 单肩斜挎包,探匠单肩斜挎包 2026-11-16
- 单肩斜挎包男士十大品牌,单肩斜挎包男士十大品牌图片 2026-11-16
- 单肩斜挎包男士 单肩斜挎包男士的带子怎么弄 2026-11-16
- 单肩斜挎包女(单肩斜挎包女包小包包) 2026-11-16