多层概率筛 多层概率筛厂家
-
多层,概率,筛,厂家,

- 包包品牌-满福包包网
- 2026-11-20 15:54
- 满福包包网
多层概率筛 多层概率筛厂家 ,对于想购买包包的朋友们来说,多层概率筛 多层概率筛厂家是一个非常想了解的问题,下面小编就带领大家看看这个问题。
在工业生产的宏大乐章中,原料的精准分选是决定最终品质的关键前奏。想象一下,将混杂无序的物料,如同施展魔法般,按照精确的尺寸与重量自动分离、归位——这正是多层概率筛所创造的奇迹。它并非简单的振动筛分设备,而是一位深谙“概率”之道的工业“魔术师”,通过巧妙的力学设计与多层筛面的精妙配合,实现了高效、精准的粒度分级。而背后,那些深耕技术、精益求精的多层概率筛厂家,则是这场“概率魔术”的缔造者与赋能者,他们用卓越的制造工艺与持续创新,将这一高效分选解决方案推向矿山、冶金、建材、化工等国民经济的各个核心领域。本文将带您深入探索多层概率筛的奥秘与其背后制造力量的非凡之处。
核心原理:振动与概率的共舞
多层概率筛的核心魅力,在于其颠覆传统的分选哲学。它放弃了追求“每一颗物料都必须精确透筛”的绝对精确,转而拥抱“在特定条件下,物料透筛遵循统计规律”的概率思维。
筛机通过大振幅、低频率的振动方式,使物料在筛面上做有力的抛掷运动。这种运动并非杂乱无章,而是为不同粒度的物料创造了差异化的运动轨迹与透筛机会。较细的颗粒更容易在抛起落下的过程中穿过筛孔,而较粗的颗粒则更多地留在筛面继续前进。
其精妙之处在于多层筛面的协同。自上而下,筛孔尺寸逐层递减,物料如同经历一道道概率筛选的“关卡”。每一层筛面都承担着初步分级任务,将符合该层筛孔概率的物料筛分出去,大大减轻了底层筛面的负荷,从而实现了远超普通振动筛的处理量与筛分效率。这种设计,完美平衡了产量与精度,尤其适用于中细粒物料的干法筛分。
结构设计:刚柔并济的力学艺术
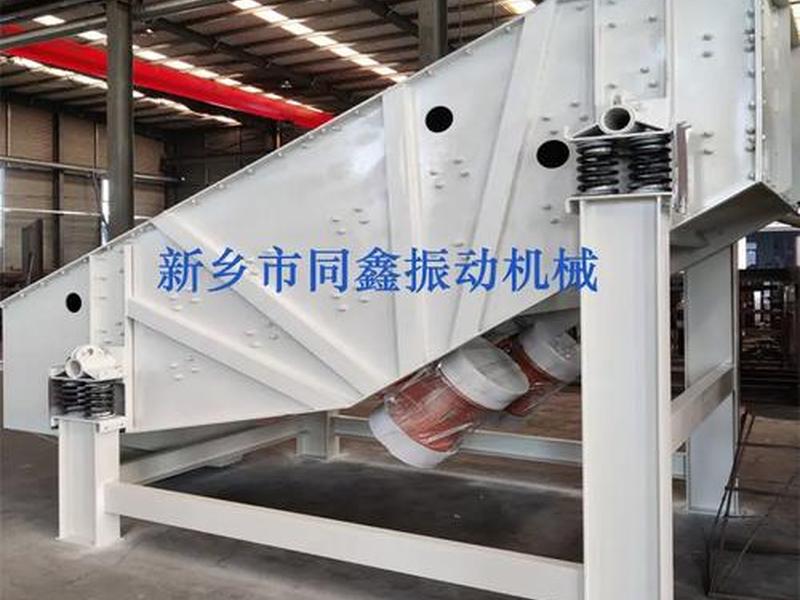
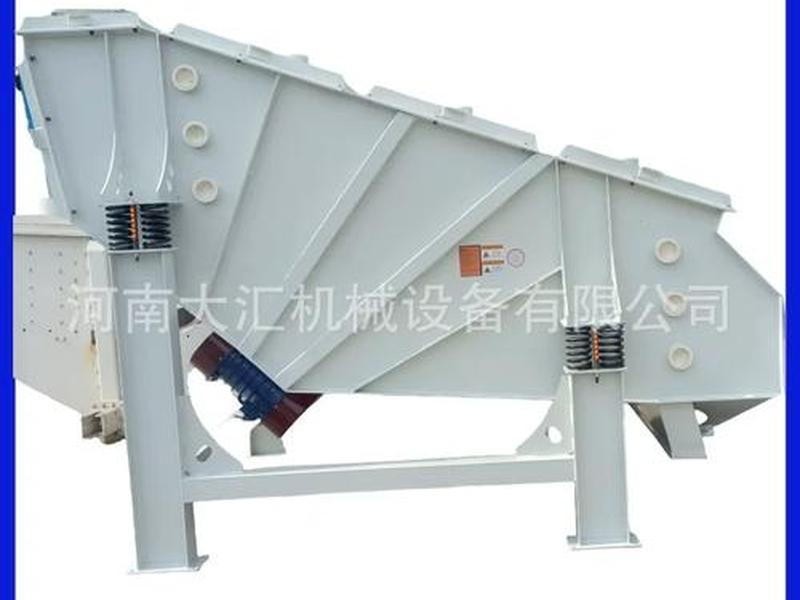
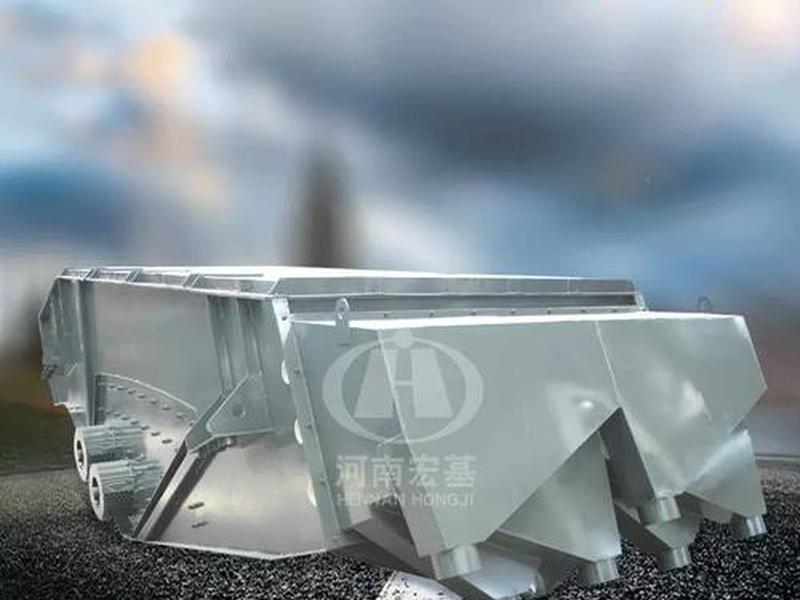
一台高性能的多层概率筛,是其结构设计智慧的集中体现。筛箱体通常采用高强度钢板焊接而成,确保在长期、大负荷的振动工作中具备足够的刚性与稳定性,是设备可靠运行的基石。
振动器是筛机的“心脏”。高品质厂家多采用块偏心式振动器,通过调节偏心块的重量与角度,可以精确控制筛机的振幅、振频与振动方向角,从而适应不同物料特性与筛分工艺要求。先进的轴承座与润滑系统则保证了这颗“心脏”能够持久、平稳、低温地跳动。
筛网与筛板是直接与物料接触的“工作面”。优秀的厂家会提供多种材质(如高分子聚氨酯、耐磨钢、不锈钢)与结构形式(编织、冲孔、橡胶粘接)的筛面选项,以应对物料的磨损性、腐蚀性与防堵需求。减振弹簧组则扮演着“缓冲者”与“隔振者”的双重角色,既支撑筛体完成振动,又将大部分振动能量隔绝,保护基础与周边设备。
性能优势:效率革命的五大支柱
选择多层概率筛,意味着拥抱一场筛分效率的革命。其性能优势构筑于五大支柱之上。首先是惊人的处理能力,由于其概率筛分原理与多层结构,单位筛面面积的处理量可比传统筛分设备高出数倍,极大满足了现代大规模工业化生产的需求。
其次是卓越的筛分效率。物料在筛面上松散分层,细粒物料有机会迅速接触筛网透筛,减少了在筛面上的不必要的停留时间与“堵孔”现象,使筛分过程更加流畅、高效。
显著的防堵孔能力是其另一大亮点。大振幅振动带来的强力抛掷效应,使卡在筛孔边缘的颗粒难以“安居”,容易被振出,特别适用于含水份或细泥含量稍高的物料,降低了人工清理的频率与停机时间。
较低的设备高度与能耗也是重要优势。多层叠加设计在有限的高度内实现了多级筛分,节省了厂房空间与基建成本。高效的分选过程意味着单位处理量的能耗更低,符合绿色低碳的生产理念。
最后是广泛的物料适应性。从煤炭、焦炭到矿石、碎石,从粮食、饲料到,多层概率筛都能凭借其可调的振动参数与多样的筛面配置,找到最佳的工作点,展现出强大的通用性。
厂家实力:超越设备制造的硬核内核
一个优秀的多层概率筛厂家,其价值远不止于生产一台设备。研发与设计能力是厂家的第一内核。这包括对筛分力学、物料特性的深入研究,以及运用现代仿真软件(如有限元分析、离散元模拟)对筛机结构、振动状态、物料运动轨迹进行优化设计的能力,从源头确保设备性能与可靠性。
核心制造工艺与质量控制体系是品质的保障。从下料、焊接、机加工到装配,每一道工序都需要严格的工艺规范与检测标准。特别是振动器、筛箱等关键部件的制造精度,直接决定了筛机的振动平稳性、噪音水平与使用寿命。ISO质量管理体系认证是优秀厂家的基本门槛。
丰富的项目经验与定制化能力至关重要。能够根据用户现场的物料特性(粒度组成、湿度、粘性、比重)、处理量要求、工艺布局等具体条件,提供从设备选型、参数确定到非标设计的全方位解决方案,才是真正值得信赖的合作伙伴。成熟的厂家往往拥有覆盖多个行业的数百甚至上千个成功案例库。
应用场景:赋能核心工业脉络
多层概率筛的身影活跃在国民经济的关键脉络中。在煤炭行业,它用于原煤的预先筛分、脱泥脱水、块煤与末煤的分级,是洗选加工线上不可或缺的高效设备,直接关系到精煤产率与经济效益。
在矿山与冶金行业,它承担着矿石的预先筛分、检查筛分以及烧结矿、球团矿的冷却后筛分任务。其大处理量与抗冲击性,完美匹配了矿山开采与冶金生产的磅礴节奏。
在建材与骨料行业,从石料破碎后的分级,到机制砂的粒度控制,再到水泥熟料的冷却筛分,多层概率筛确保了建筑骨料的级配合格与水泥生产的稳定高效,为万丈高楼奠定了坚实的材料基础。
在化工、粮食、电力(脱硫石膏) 等领域,其防堵、高效、卫生的特点也得到了广泛应用,展现出作为现代通用筛分设备的强大生命力。
未来趋势:智能与绿色的交响
展望未来,多层概率筛及其制造技术正朝着智能化与绿色化的方向深度演进。智能监测与运维是明确趋势。通过集成振动传感器、温度传感器、噪音监测装置,并连接物联网平台,可以实现设备运行状态的实时监控、故障预警与预测性维护,最大限度减少非计划停机。
结构优化与新材料应用持续深入。采用更轻质高强的材料减轻设备重量,优化动力学设计以降低动负荷与能耗,应用超耐磨、自清洁的复合筛网材料延长更换周期,都是厂家研发的重点。
工艺融合与定制化深化将成为竞争焦点。筛分设备不再孤立存在,而是与给料、输送、除尘、智能控制等系统深度融合,形成一体化的筛分解决方案。厂家需要更深度地理解用户的整个生产工艺,提供更具附加值的定制化服务。
总结而言,多层概率筛以其独特的概率筛分原理和精妙的多层结构,在工业分选领域扮演着无可替代的“效率引擎”角色。而站在这些高效设备背后的多层概率筛厂家,则是将理论转化为现实生产力的核心力量。他们的技术积淀、制造匠心与创新视野,共同决定了筛分技术的水平与边界。对于任何追求高效、稳定、低成本生产的工业领域而言,选择一台技术先进、质量可靠的多层概率筛,并携手一家具备深厚实力与服务精神的厂家,无疑是提升核心竞争力的明智之选。这场关于“概率”与“精确”的工业魔术,仍在不断演进,持续赋能着中国乃至全球工业的高质量发展。
以上是关于多层概率筛 多层概率筛厂家的介绍,希望对想购买包包的朋友们有所帮助。
本文标题:多层概率筛 多层概率筛厂家;本文链接:https://www.all51.com/pp/343947.html。
猜你喜欢
- 多层的包包女款 - 多层的包包女款图片 2026-11-20
- 多层格包包真皮 - 多层格包包真皮的好吗 2026-11-20
- 多层板知名品牌;多层板知名品牌有哪些 2026-11-20
- 多层板的牌子有哪些 多层板的牌子有哪些品牌 2026-11-20
- 多层板的牌子有哪些 - 多层板的牌子有哪些品牌 2026-11-20
- 多层板的牌子 - 多层板的牌子有哪些 2026-11-20
- 多层板材料包(多层板外层包的是什么材料) 2026-11-20
- 多层板材十大品牌排行榜;多层板材十大品牌排行榜最新 2026-11-20
- 多层板材十大品牌排行榜 多层板材十大品牌排行榜及价格 2026-11-20
- 多层板有哪些牌子,多层板有哪些牌子的 2026-11-20